不锈钢滤芯制造工艺全解析 从原材料到成品详情图
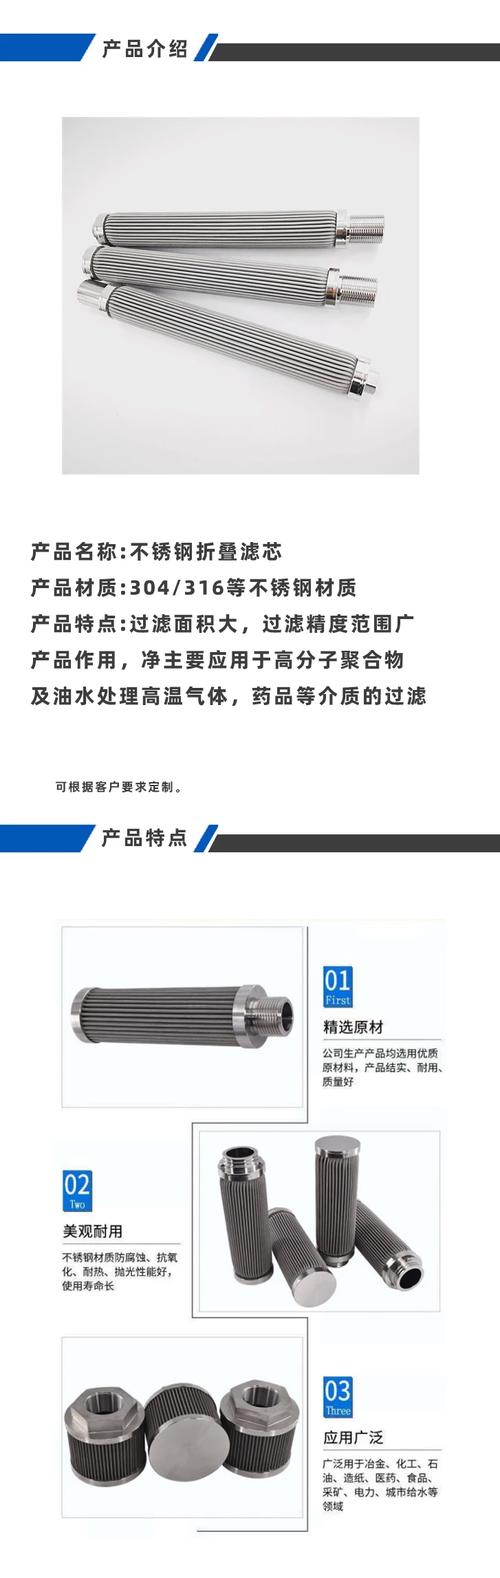
不锈钢滤芯作为工业过滤领域的核心部件,广泛应用于石油、化工、制药、食品饮料及水处理等行业。其耐高温、耐腐蚀、高强度、可反复清洗的特点,使其成为苛刻工况下的首选过滤元件。本文将围绕不锈钢滤芯的制造工艺,结合详情图展示的关键内容,系统介绍从原材料到成品的完整生产流程。
一、原材料选择与准备
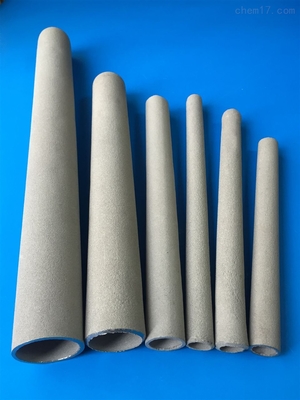
不锈钢滤芯的制造始于原材料。常用的材质包括304、316L、316Ti等不锈钢。其中316L因含钼元素,具有更强的抗氯离子腐蚀能力,适用于海洋环境或含氯介质过滤。原材料形态主要有不锈钢编织网、不锈钢纤维毡、烧结金属粉末及冲孔板等。详情图中通常会展示不同目数的编织网纹理、纤维毡的立体孔隙结构以及粉末烧结后的微观形貌。原材料入厂后需经过化学成分分析、丝径测量、透气度测试等检验,确保符合标准。
二、滤芯结构设计与成型
不锈钢滤芯一般由保护层、过滤层、骨架层和端盖组成。保护层采用较粗的编织网,防止过滤层受高压冲击变形;过滤层是决定过滤精度的核心,通常采用多层编织网叠合或不锈钢纤维毡;骨架层采用冲孔板或粗丝编织网,提供机械支撑;端盖则通过焊接或螺纹连接,保证密封。制造时首先根据图纸裁剪网材,然后卷绕成圆筒状。详情图中常见的是多层网叠合后的截面示意图,可以清晰看到各层的排列顺序和网孔梯度。
三、焊接与组装工艺。
焊接是不锈钢滤芯制造的关键环节。采用等离子焊接、氩弧焊接或激光焊接,将过滤层搭接缝、端盖与筒体、骨架与网层之间牢固连接。焊接要求焊缝均匀、无虚焊、无烧穿,且焊接热影响区尽可能小,以免破坏过滤精度。详情图中常展示焊缝的宏观形貌和放大后的熔池结晶形态。对于折叠式滤芯,还需将焊接好的滤芯进行折叠、打褶,以增加过滤面积。
四、清洗与检测
焊接完成后,滤芯需经过多道清洗工序:先用丙酮或清洗剂去除油污,再放入硝酸和氢氟酸混合酸洗液中钝化,使表面形成致密的氧化铬钝化膜,提高耐腐蚀性。随后用去离子水超声清洗并烘干。检测环节包括:气泡点测试(验证过滤精度)、透气度测试、耐压测试、焊缝无损检测等。详情图会展示气泡点测试装置和滤芯在测试液中的出泡现象。
五、成品与包装
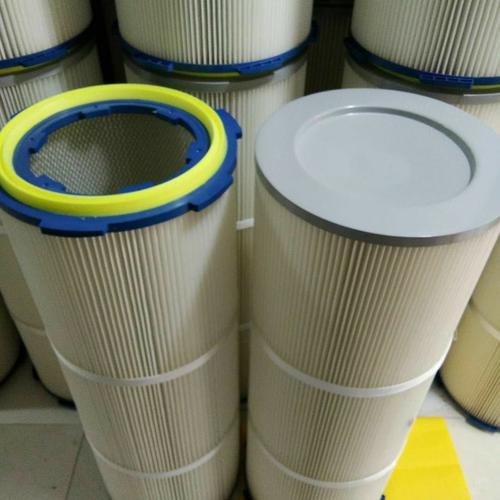
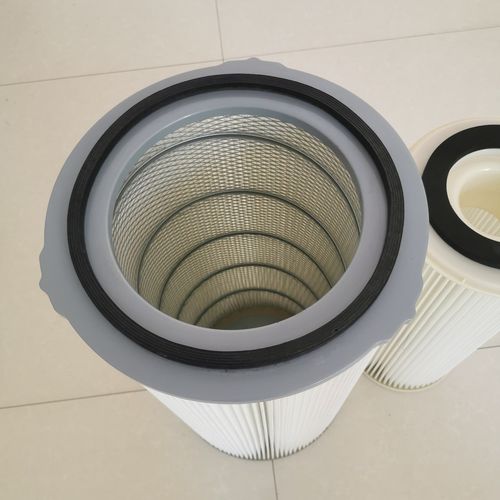
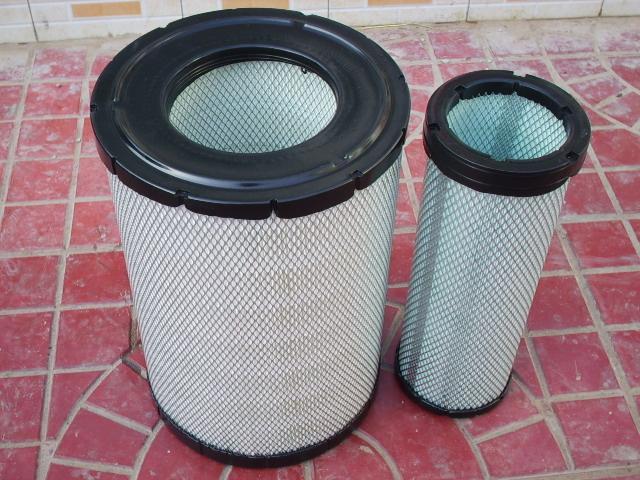
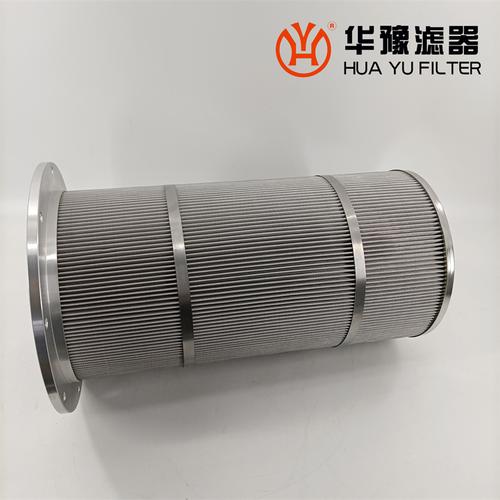
合格的不锈钢滤芯经检验后,会标识型号、精度、材质、流向等信息,并进行洁净包装。详情图中常见成品滤芯的实物照片,包括折叠式、圆柱式、碟片式等不同形态,以及通透的内外表面和整齐的焊缝。部分滤芯还会附上端盖密封圈和快接接口。
综上,不锈钢滤芯的制造囊括材料选配、结构卷绕、精密焊接、酸洗钝化、严格检测等多道工序。每一道工序都直接决定滤芯的过滤效率和使用寿命。通过详情图的直观展示,用户能够更好地理解滤芯的内部结构、材料质地及工艺细节,从而在选择和使用时做出更专业的判断。
如若转载,请注明出处:http://www.zjg-jllx.com/product/44.html
更新时间:2026-11-01 07:47:13