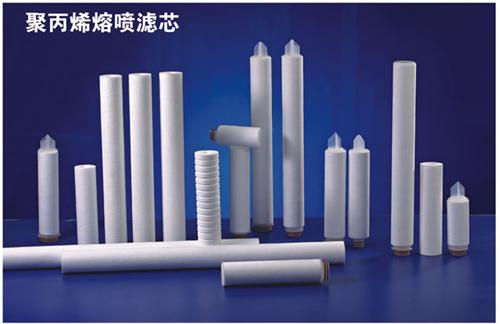
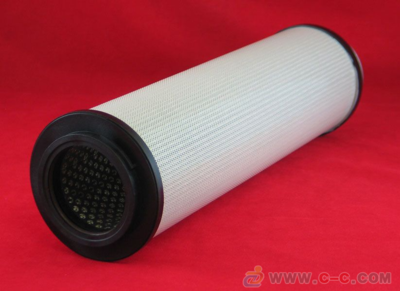
汽轮机油滤芯21FC1521-60X250/10滤网滤芯制造技术解析
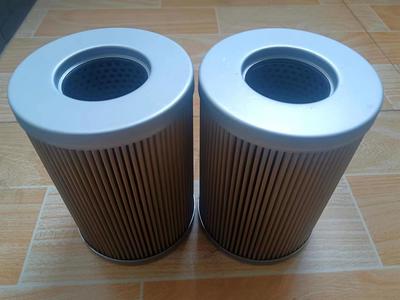
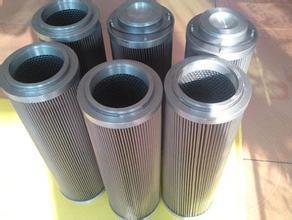
汽轮机油滤芯21FC1521-60X250/10是电力、石化、冶金等行业中大型汽轮机组润滑油系统的关键过滤元件。其型号编码含义为:21FC代表系列代号,1521为结构形式代码,60X250表示滤芯外径60mm、长度250mm,/10表示过滤精度为10微米。该滤芯主要用于去除汽轮机油中的金属颗粒、氧化物、灰尘等杂质,保证油液清洁度,防止轴瓦磨损、调速系统卡涩等故障,对机组安全运行至关重要。
一、滤芯结构与材料
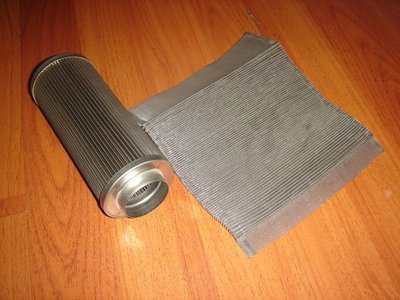
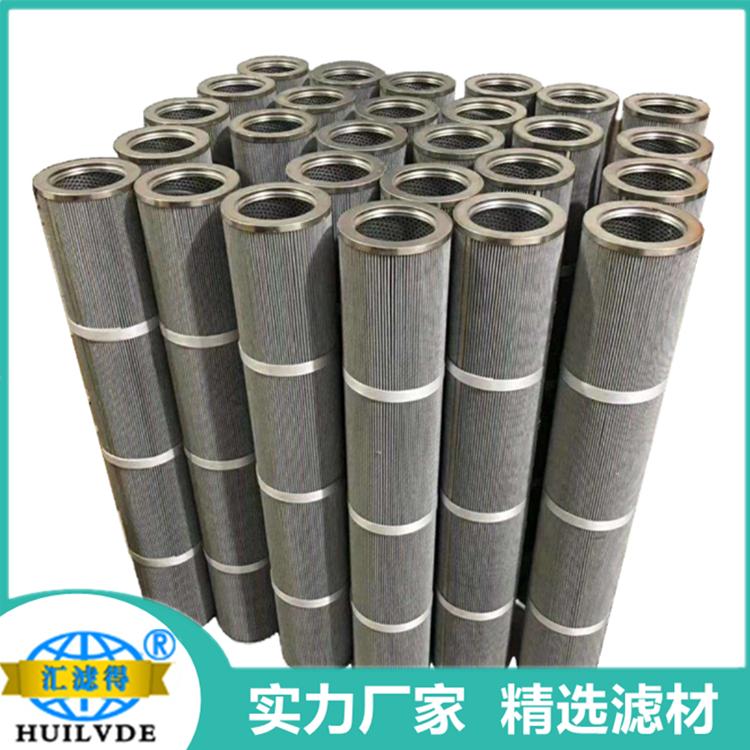
该滤芯采用折叠式或不锈钢丝网烧结结构。典型设计包括:1)滤材:采用多层不锈钢编织网或玻璃纤维复合滤纸,精度10μm,具备高纳污量、耐高温(≤120℃)、耐油压(≤1.6MPa)特性;2)骨架:不锈钢冲孔板或菱形网,提供轴向强度;3)端盖:碳钢或304不锈钢,与滤材通过环氧树脂或焊接密封;4)密封件:丁腈橡胶或氟橡胶O型圈,确保旁通无泄漏。
二、制造工艺流程
- 滤材分切与折叠:将成卷滤材按250mm长度分切,使用折纸机形成深褶波纹,增加过滤面积(通常≥0.6m²)。折叠角度和深度需同步控制,避免滤材破损。
- 滤芯成型:将折叠后的滤材与内骨架、外护网组装,两端装入端盖。常用工艺为:中心管支撑→滤材包裹→端盖与滤材使用聚氨酯胶粘接或超声波焊接→固化24小时。
- 超声波焊接/密封检测:对于全金属滤芯,采用氩弧焊或电阻焊;对于胶粘型,需进行气密性试验,在0.05MPa气压下保压30秒无泄漏。
- 清洗与烘干:用洁净煤油或专用清洗剂去除制造过程中的油污和金属碎屑,随后在80℃烘箱中干燥2小时。
- 性能测试:逐件进行初始压差测试(清洁油中≤0.03MPa)、过滤效率测试(采用ISO MTD法,对≥10μm颗粒过滤效率≥99%)、耐压试验(1.5倍工作压力下无变形)。
三、制造难点与质量控制
- 滤材接缝强度:折叠端口易出现旁通泄漏,须采用加强边或热熔合工艺。防止未过滤油从接缝短路。
- 端盖粘接可靠性:胶粘剂选择需兼顾耐油、耐温、弹性;固化过程控制温度阶梯,避免气泡和剥离。
- 清洁度控制:制造环境应达十万级洁净度,操作人员戴手套,防止二次污染。
- 尺寸精度:外径60mm公差±0.5mm,长度250mm公差±1mm,安装时能顺利装进滤壳且轴向密封。
- 批量一致性:建立首件检验、抽检制度,定期进行颗粒计数对比,确保持续满足NAS 6级或ISO 18/16/13清洁度。
四、选型与使用建议
用户在选择21FC1521-60X250/10滤芯时,应确认油品、流量(例如60L/min)、工作温度及系统压差报警值。推荐每2000小时或压差达0.15MPa时更换。若使用假冒滤芯,过滤效率不足将导致汽轮机调速系统失灵,甚至烧瓦事故。因此,制造商需遵循DL/T 5212、GB/T 20080等标准,确保滤芯性能和寿命。高压差长寿命(≥4000小时)、可清洗型金属滤芯、智能化产线是技术发展方向,以提升汽轮机润滑系统的可靠性。
如若转载,请注明出处:http://www.zjg-jllx.com/product/14.html
更新时间:2026-11-01 01:03:21